



| Технология | проволочная аддитивная наплавка (WAAM) |
| Рабочая зона | 800 × 600 × 600 мм |
| Производительность | до 5 кг/ч |
| Способ наплавки | электродуговой / плазменный |
| Материал | металлическая проволока Ø 0,8–1,6 мм |
| Масса выращиваемой заготовки | до 200 кг |
| Количество осей | 3 |
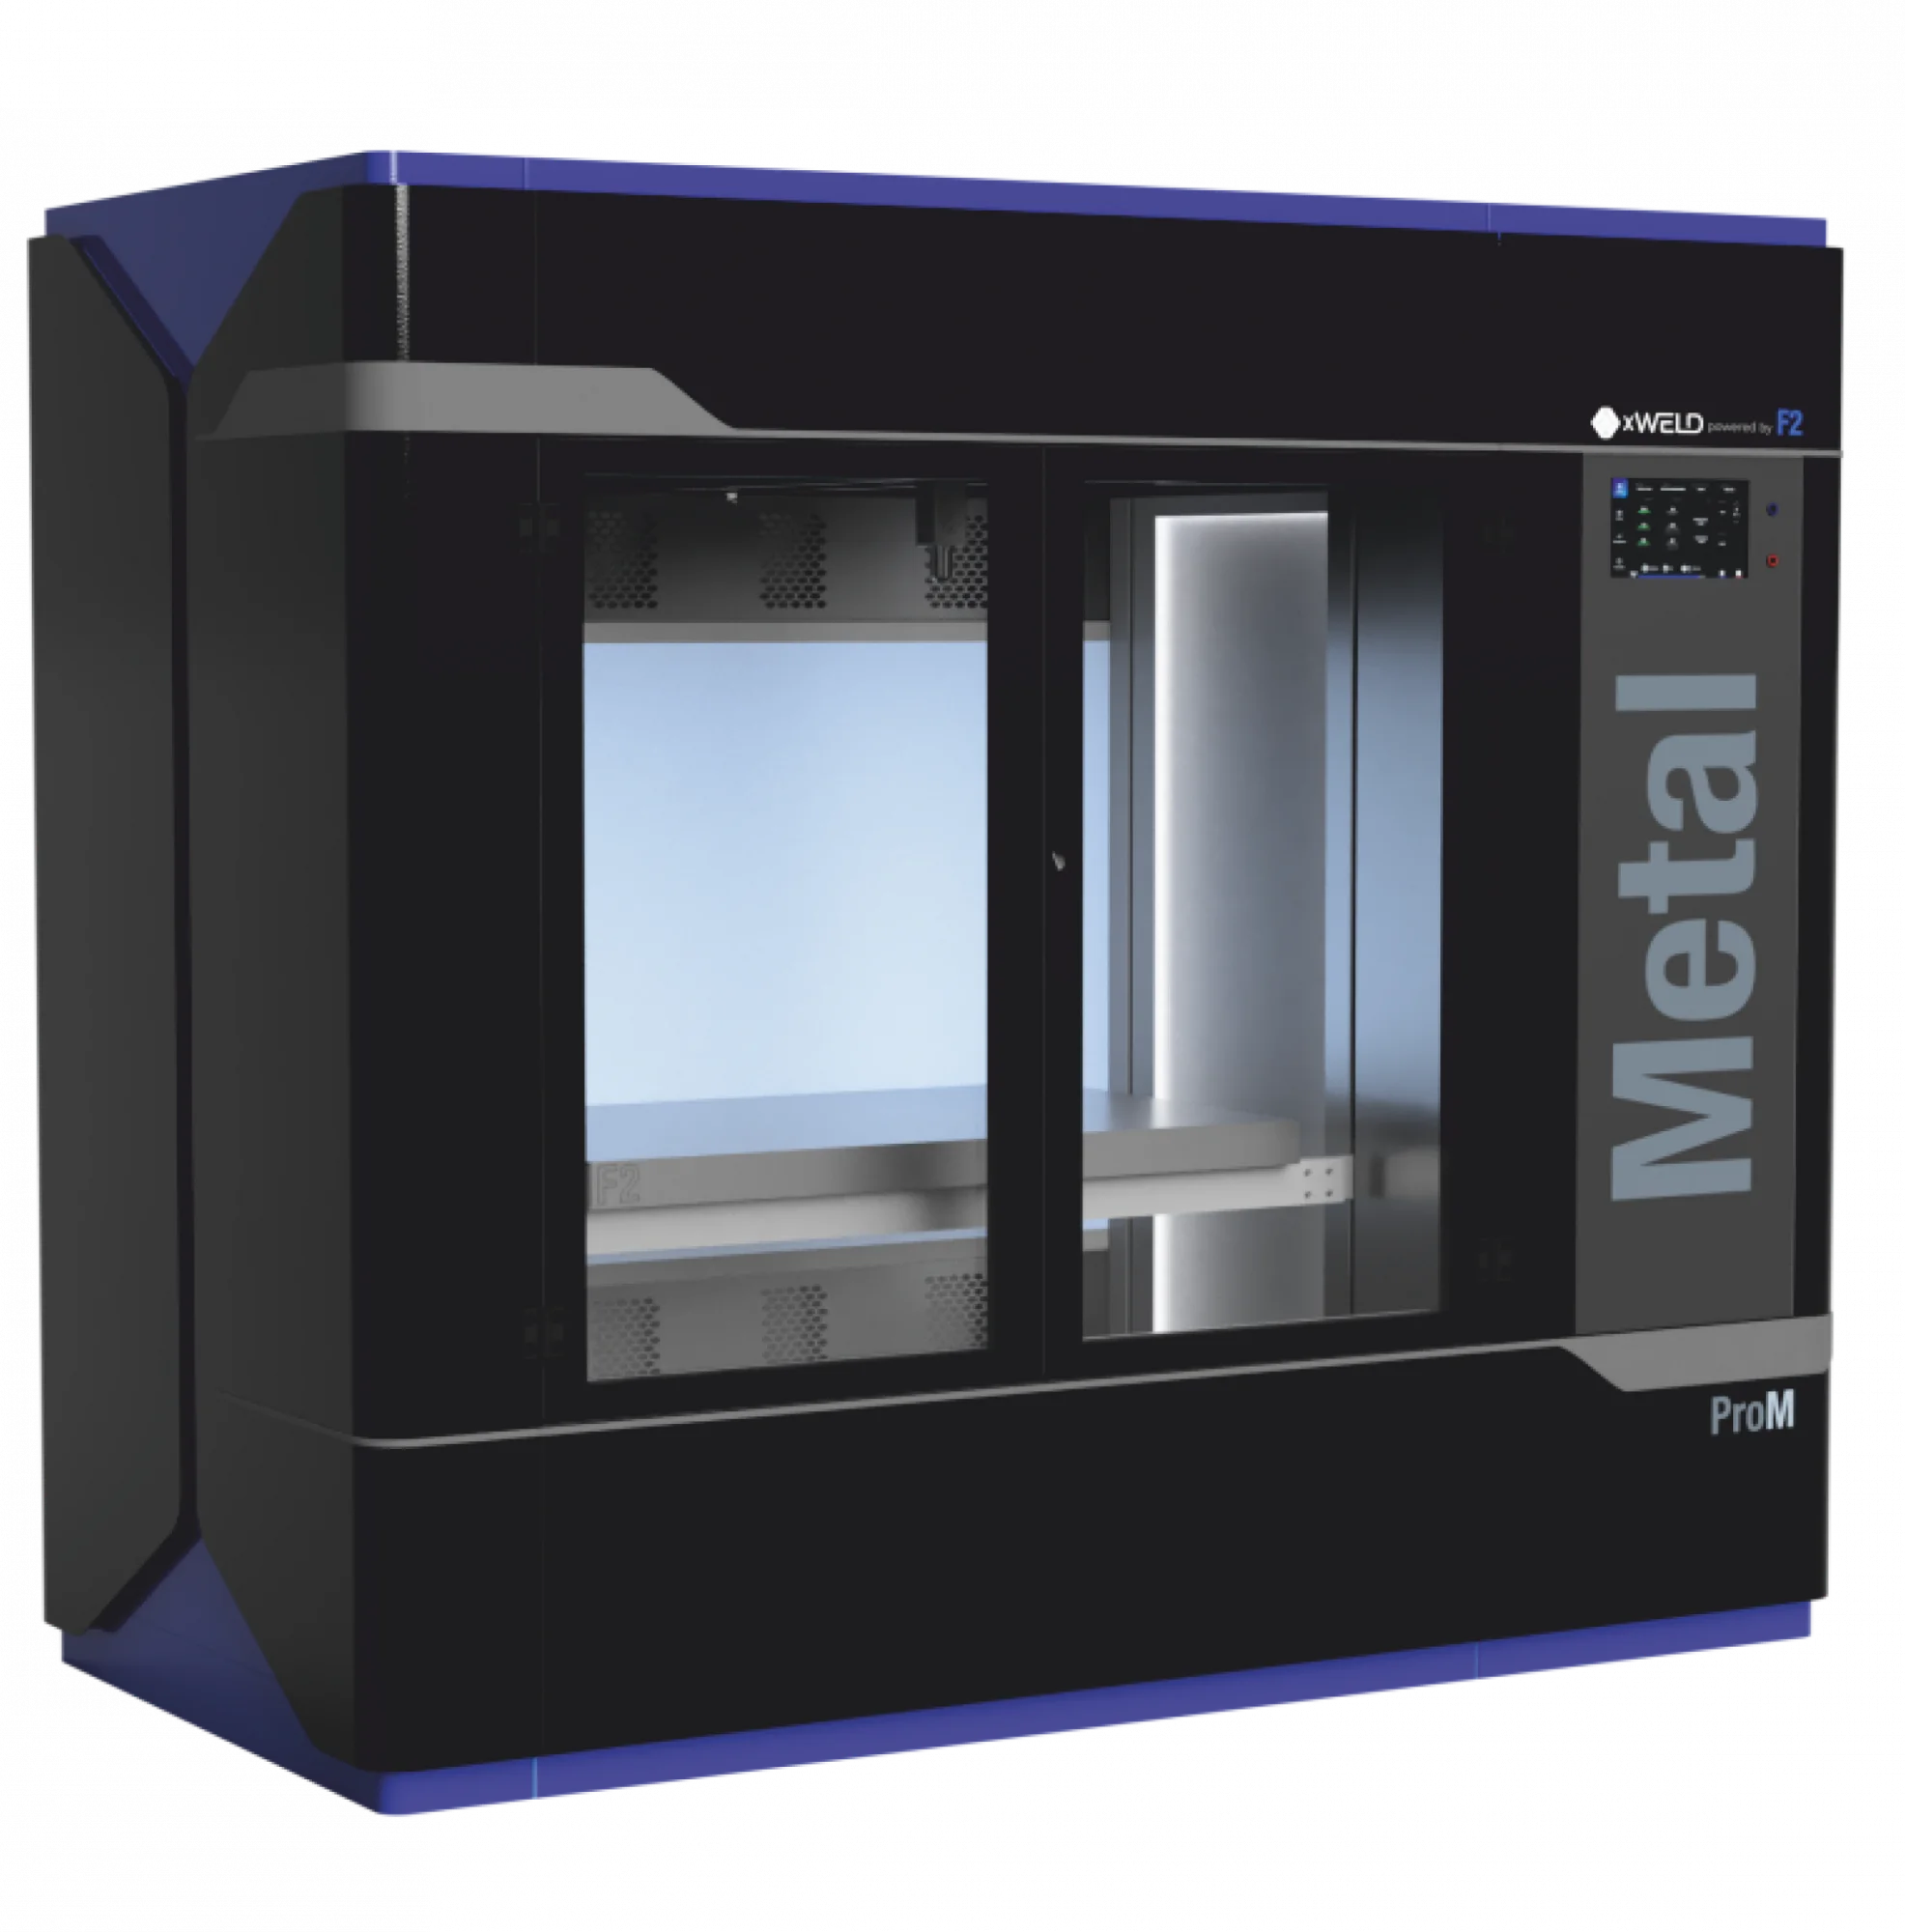
xWELD ProM — компактная промышленная аддитивная установка для 3D-печати металлических заготовок методом послойной наплавки проволоки. Оборудование работает с электродуговым или плазменным источником и обеспечивает производительность наплавки до 5 кг/ч.
Рабочая зона 800 × 600 × 600 мм позволяет выращивать металлические заготовки массой до 200 кг. В качестве исходного материала используется металлическая проволока диаметром 0,8–1,6 мм.
ProM ориентирован на промышленное изготовление среднегабаритных заготовок из конструкционных и нержавеющих сталей, никелевых, титановых и алюминиевых сплавов, бронз и других материалов, доступных в виде подходящей сварочной проволоки.
Промышленная 3D-печать металлом без порошка
В xWELD ProM металлическое изделие формируется последовательным нанесением слоев расплавленного металла. В отличие от порошковых аддитивных технологий, исходным материалом служит металлическая проволока.
Такой принцип особенно интересен при производстве средних и крупных металлических заготовок, когда важны высокая скорость нанесения материала, доступность сырья и последующая механическая обработка полученной заготовки.
Для каких задач подходит xWELD ProM
Изготовление заготовок
Выращивание металлических заготовок сложной формы с последующей финишной механической обработкой.
Единичное производство
Изготовление деталей без необходимости предварительного производства дорогостоящей литейной или штамповой оснастки.
Мелкосерийное производство
Производство ограниченных партий металлических изделий и заготовок с возможностью оперативного изменения цифровой модели.
Ремонт и восстановление
Технология проволочной наплавки может применяться в производственных и ремонтных задачах, где требуется формирование металлического объема.
Технические характеристики xWELD ProM
| Параметр | Значение |
|---|---|
| Технология | аддитивная проволочная наплавка (WAAM) |
| Количество координат печати | 3 |
| Область печати | 800 × 600 × 600 мм |
| Производительность | до 5 кг/ч |
| Способ наплавки | электродуговой / плазменный |
| Диаметр проволоки | 0,8–1,6 мм |
| Толщина слоя | 0,5–5 мм |
| Способ подачи материала | аксиальный |
| Максимальная масса выращиваемой заготовки | до 200 кг |
| Припуск | 1–3 мм |
| Сварочный источник | Evomig 500 Tp или аналог |
| Сила тока | до 500 А |
| Скорость подачи проволоки | 1–25 м/мин |
| Защитные газы | CO₂, He, Ar |
| Съемный рабочий стол | есть |
| Система сканирования геометрии в процессе наплавки | опция |
| Охлаждение | водяное, опция |
| Интерфейс подключения | Ethernet |
| Регулируемые опоры | есть |
| Общее энергопотребление | 25 кВт |
| Габариты установки | 2400 × 1400 × 2100 мм |
| Масса установки | 2200 кг |
Какие металлы можно использовать
xWELD ProM рассчитан на работу с металлической проволокой различных химических составов. Производитель указывает возможность наплавки:
- конструкционных сталей;
- нержавеющих сталей;
- никелевых сплавов;
- титановых сплавов;
- алюминиевых сплавов;
- бронз.
Возможность применения конкретной марки проволоки и режим наплавки необходимо определять с учетом материала, геометрии изделия и требований к механическим свойствам заготовки.
Электродуговая и плазменная наплавка
ProM может комплектоваться системой электродуговой либо плазменной наплавки. Производитель xWELD также разрабатывает собственные плазмотроны для автоматизированной проволочной наплавки.
Плазменная технология позволяет управлять процессом переноса и формирования металла и работать с различными металлическими сплавами. Конкретный источник и конфигурация оборудования определяются при подборе установки под технологическую задачу.
Рабочая зона 800 × 600 × 600 мм
Область построения xWELD ProM составляет 800 × 600 × 600 мм, а допустимая масса выращиваемой заготовки достигает 200 кг.
Это делает ProM промежуточным решением между компактными системами металлической 3D-печати и крупными портальными либо роботизированными аддитивными комплексами.
Контроль геометрии в процессе наплавки
Для xWELD ProM опционально предусмотрена система сканирования геометрии непосредственно в процессе наплавки.
Контроль фактической геометрии особенно важен для проволочных аддитивных процессов, поскольку позволяет получать информацию о формировании выращиваемой заготовки непосредственно во время технологического цикла.
Почему для крупных металлических деталей используют проволоку
Проволочная аддитивная технология ориентирована на задачи, где приоритетом являются производительность и эффективное использование материала.
До 5 кг/ч
Высокая скорость нанесения металла делает технологию привлекательной для изготовления средних и крупных заготовок.
Доступное сырье
Используется металлическая проволока, в том числе распространенные типы сварочной проволоки подходящего состава.
Минимизация отходов
Металл добавляется непосредственно в требуемую область, что позволяет приблизить исходную форму заготовки к геометрии готовой детали.
Цифровое производство
Для изменения производимой детали не требуется изготовление новой литейной формы или штампа — изменяется цифровая модель и технологическая программа.
ProM или традиционная металлообработка?
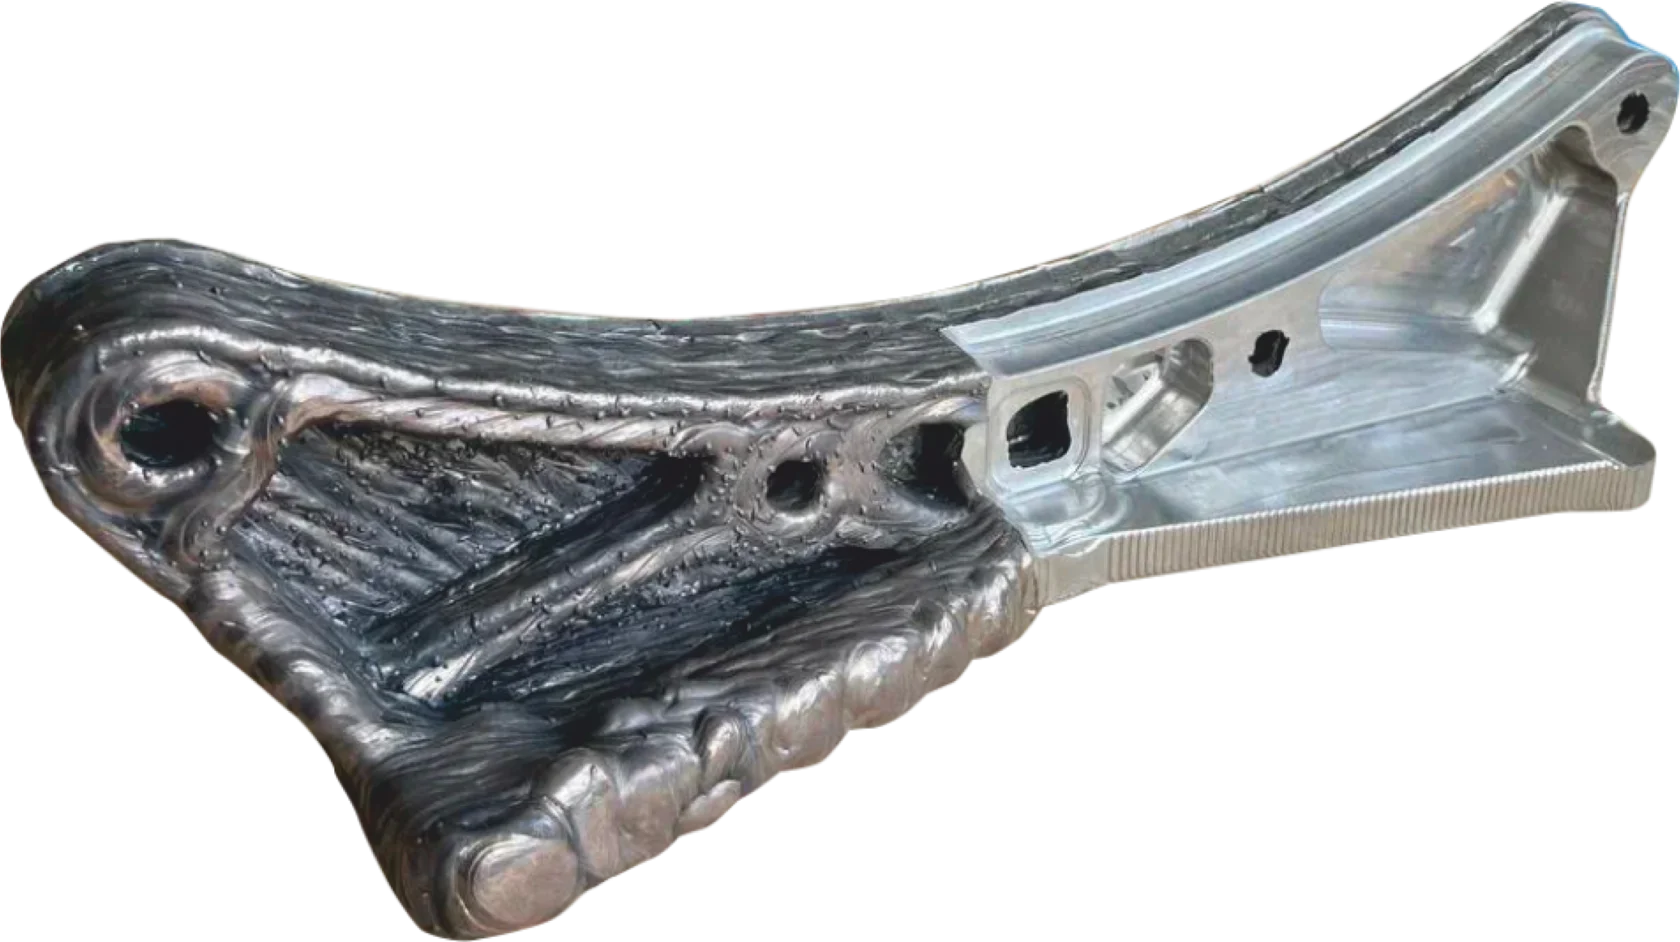
Аддитивная установка не заменяет фрезерный или токарный станок во всех операциях. При производстве ответственных деталей выращенная заготовка может требовать последующей механической обработки для получения окончательных размеров, посадочных поверхностей, отверстий и требуемой шероховатости.
цифровая модель → проволочная аддитивная наплавка → выращенная заготовка с технологическим припуском → механическая обработка → готовая деталь.
Именно поэтому технология особенно интересна для деталей, у которых традиционное получение исходной заготовки связано с большим объемом удаляемого металла, длительным изготовлением литейной оснастки или сложной логистикой поковок и отливок.
Когда стоит рассматривать xWELD ProM
Установка может быть рациональным решением, если предприятию необходимо:
- изготавливать металлические заготовки массой до 200 кг;
- сократить зависимость от литейной и штамповой оснастки;
- производить единичные и небольшие серии деталей;
- оперативно переходить между различными изделиями;
- работать с металлической проволокой вместо порошковых материалов;
- получать заготовку, близкую по форме к готовой детали;
- интегрировать аддитивное производство с последующей обработкой на станках с ЧПУ.
xWELD ProM, Portal или RoboM?
xWELD ProM
Компактная 3-координатная установка. Рабочая зона 800 × 600 × 600 мм, масса выращиваемой заготовки до 200 кг. Оптимальна для среднегабаритных деталей.
xWELD Portal
Портальная система для изготовления значительно более крупных металлических заготовок и задач, где рабочей зоны ProM уже недостаточно.
xWELD RoboM
Роботизированная 4- или 6-осевая система, предназначенная для выращивания заготовок сложной пространственной формы.
Как выбрать?
Основными критериями являются габариты и масса детали, ее геометрия, материал, требуемая производительность и необходимость многокоординатной наплавки.
Частые вопросы о xWELD ProM
Какую максимальную деталь можно изготовить на xWELD ProM?
Рабочая зона составляет 800 × 600 × 600 мм. Максимальная масса выращиваемой заготовки — до 200 кг. Реальная возможность изготовления конкретной детали также зависит от ее геометрии и технологической стратегии наплавки.
Какой материал используется для 3D-печати?
В качестве исходного материала используется металлическая проволока диаметром 0,8–1,6 мм. Производитель указывает конструкционные и нержавеющие стали, никелевые, титановые и алюминиевые сплавы, а также бронзы.
Какая производительность у xWELD ProM?
Максимальная заявленная производительность наплавки составляет до 5 кг металла в час.
Нужна ли механическая обработка после печати?
Для деталей с точными посадочными размерами и требованиями к шероховатости обычно предусматривается последующая механическая обработка. xWELD ProM формирует заготовку с технологическим припуском; производитель указывает припуск 1–3 мм.
Чем WAAM отличается от порошковой 3D-печати металлом?
В проволочном процессе материал подается в виде металлической проволоки и расплавляется источником энергии непосредственно в зоне формирования слоя. Такая технология ориентирована на высокую производительность и изготовление сравнительно крупных металлических заготовок.
Можно ли печатать титаном и алюминием?
Да. Производитель указывает среди поддерживаемых материалов титановые и алюминиевые сплавы. Конкретная марка материала, защитная среда и технологический режим подбираются под изделие.
Есть ли контроль геометрии во время печати?
Да, для ProM предусмотрена опциональная система сканирования геометрии непосредственно в процессе наплавки.
Как выбрать между ProM и более крупной установкой xWELD?
ProM рассчитан на 3-координатную печать в рабочей зоне 800 × 600 × 600 мм и заготовки массой до 200 кг. Для более крупных изделий следует рассматривать Portal, а для сложной пространственной многокоординатной наплавки — RoboM.
Подберем аддитивную установку под вашу деталь
Пришлите 3D-модель или чертеж изделия, укажите материал, габариты, массу и требуемый объем производства. Специалисты ИНКОР помогут оценить применимость проволочной аддитивной технологии и подобрать конфигурацию оборудования.
Получить предложениеОставьте заявку
Перезвоним в течение рабочего дня. Обсудим задачи, найдем оптимальное решение и запланируем работы.
Будем на связи!
