
Рамы и каркасы
Повторяющиеся швы на рамах машин, основаниях и каркасах из профиля. При подборе проверяют доступ к внутренним углам и дальним швам.

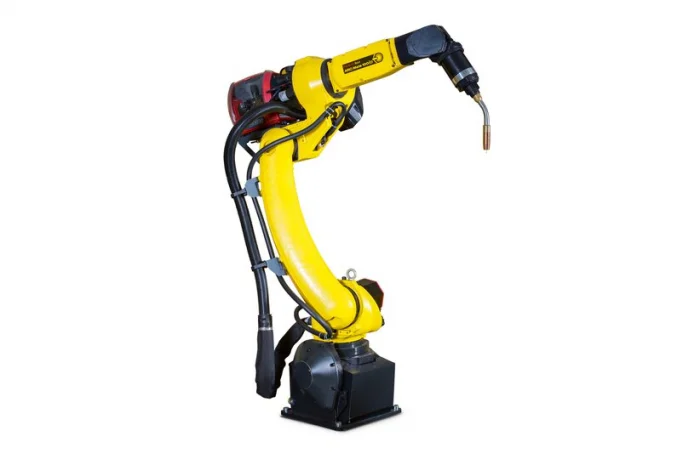
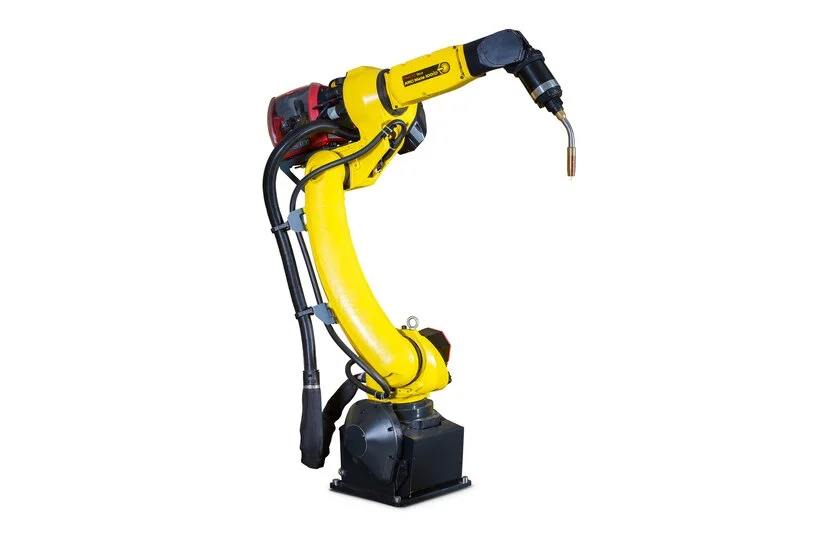
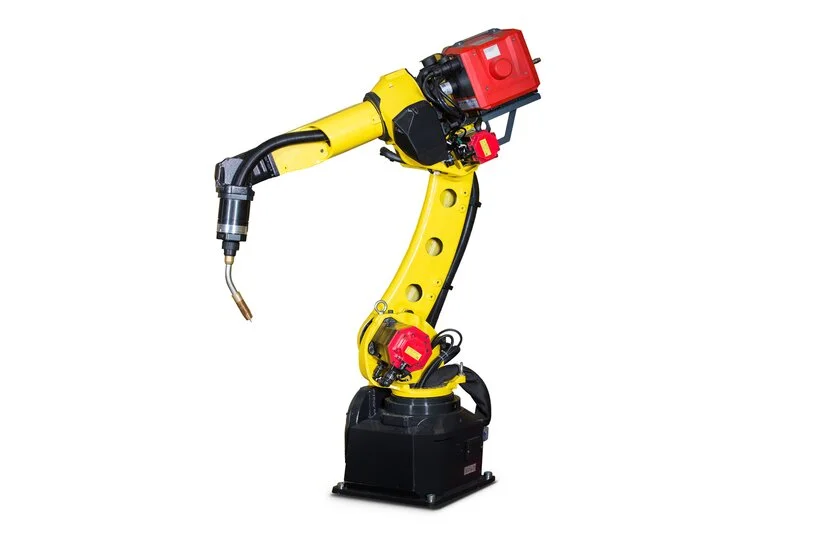
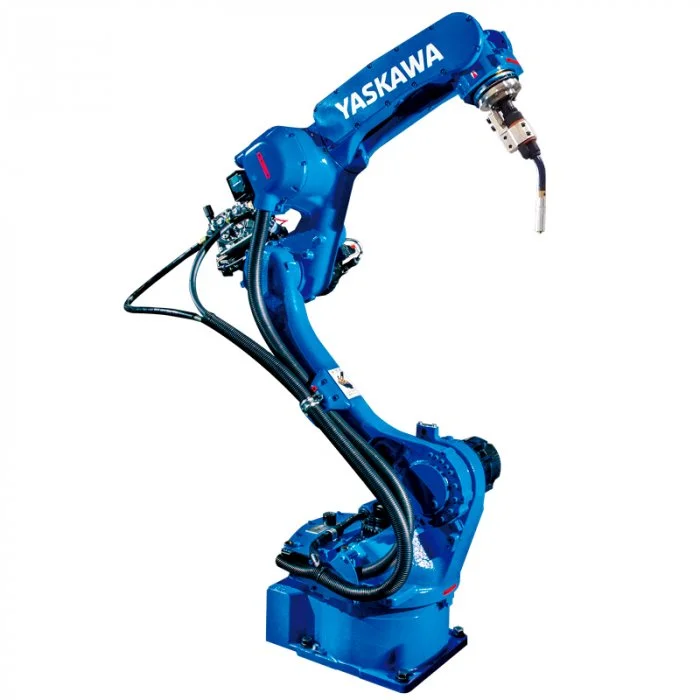
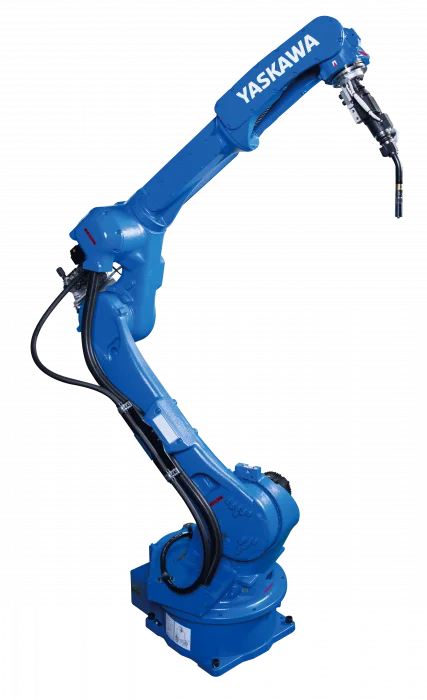
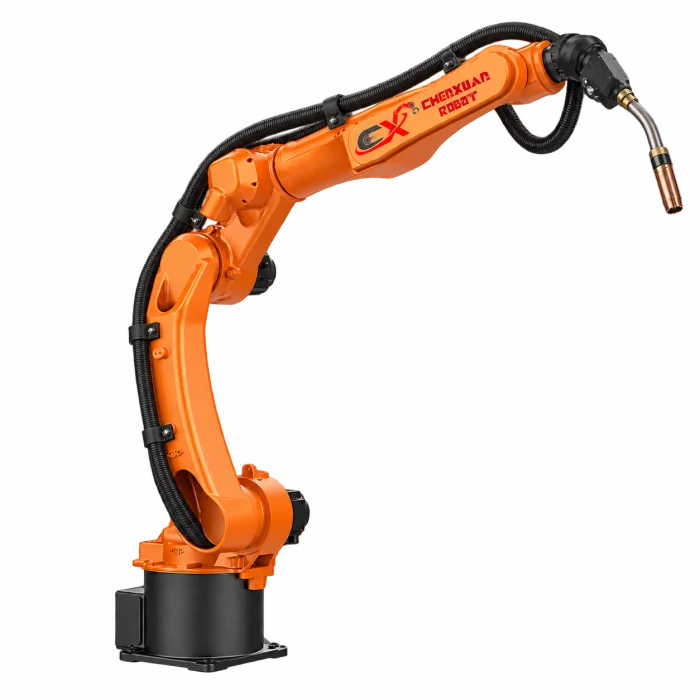


Сварочный робот ведёт горелку по заданной траектории и повторяет её от детали к детали. В ИНКОР подберём манипулятор для действующего участка или поможем определить состав нового сварочного поста.
Повторяющиеся швы на рамах машин, основаниях и каркасах из профиля. При подборе проверяют доступ к внутренним углам и дальним швам.
Серийные узлы из листового металла. Оснастка удерживает детали в заданном положении, а последовательность сварки подбирают с учётом деформаций.
Для кольцевых швов оценивают возможность вращать изделие на позиционере. Проверяют доступ горелки, массу заготовки с оснасткой и смещение центра тяжести.
Проверяют, может ли горелка пройти весь шов под нужным углом, включая подход и выход. Учитывают зажимы, стенки изделия и крайние положения осей.
Учитывают массу горелки, адаптера и установленных на запястье устройств. Дополнительно проверяют допустимый момент нагрузки и прокладку кабелей.
Для дуговой сварки проверяют совместимость робота с источником, горелкой и системой подачи проволоки. При выборе оборудования учитывают материал и толщину деталей, тип соединения и требования к шву.
Учитывают время сварки, перемещения между швами, поворота детали, её загрузки и выгрузки. По полному циклу оценивают выпуск за смену.
Если на участке уже есть совместимый источник, оснастка и защитное ограждение, можно рассмотреть поставку манипулятора с контроллером и его интеграцию. Для нового поста подбирают всю ячейку, включая источник, горелку, приспособления, средства защиты и, при необходимости, позиционер.
Вылет показывает, насколько далеко может дотянуться рука робота. Для подбора проверяют всю траекторию горелки с учётом её угла, оснастки и положения детали. До выбора модели это можно оценить по 3D-модели участка.
На результат влияют точность сборки, зазор в соединении, положение детали в оснастке и стабильность сварочного процесса. Если положение стыка меняется от детали к детали, оценивают необходимость поиска или отслеживания шва.
На типовой заготовке проверяют доступ к швам, измеряют полный цикл и оценивают качество соединений по критериям, согласованным для изделия.
Приложите чертёж или 3D-модель, укажите материал, толщину, расположение швов и выпуск за смену. Если оборудование уже есть, перечислите его модели.
Перезвоним в течение рабочего дня. Обсудим задачи, найдем оптимальное решение и запланируем работы.
Будем на связи!

Обслуживание станков с ЧПУ и без в несколько этапов
1
Подбор
2
Поставка
3
Монтаж
4
ПНР
5
Запуск

Обслуживание


