

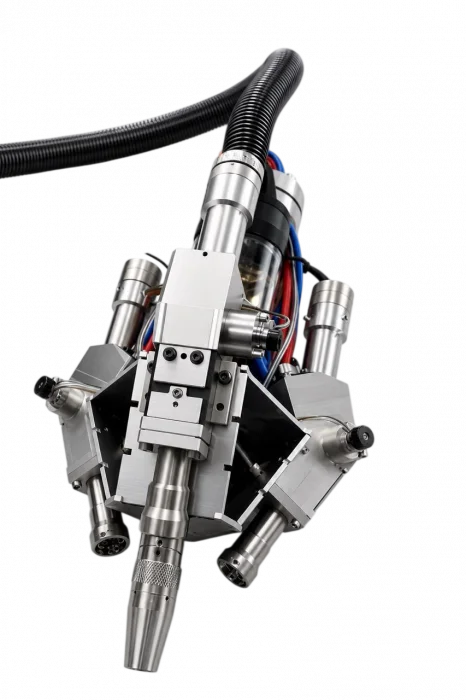
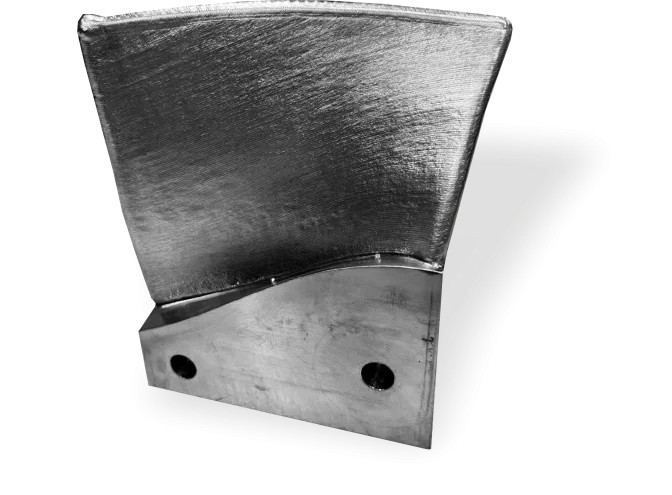
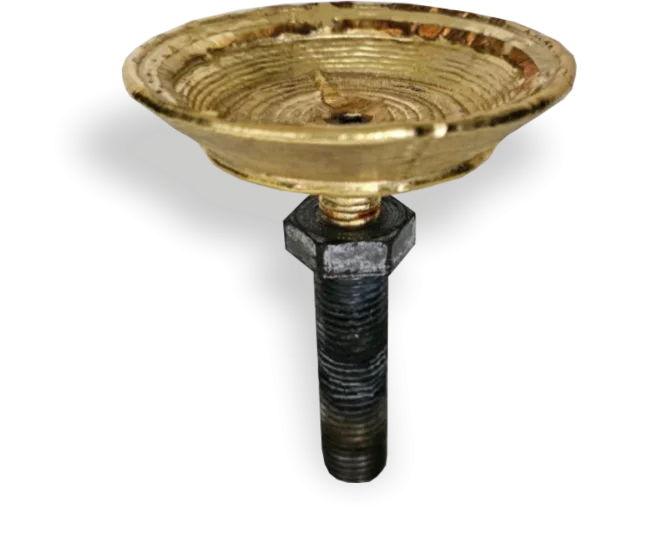
| Технология | лазерная проволочная наплавка |
| Подача материала | вертикальная / аксиальная |
| Многокоординатная обработка | 5+2 координаты |
| Управление процессом | адаптивное |
| Совместимость | KUKA, FANUC и аналогичные роботизированные комплексы |
| Особенности | неплоский слайсинг, переменная толщина слоя, регистрация параметров |
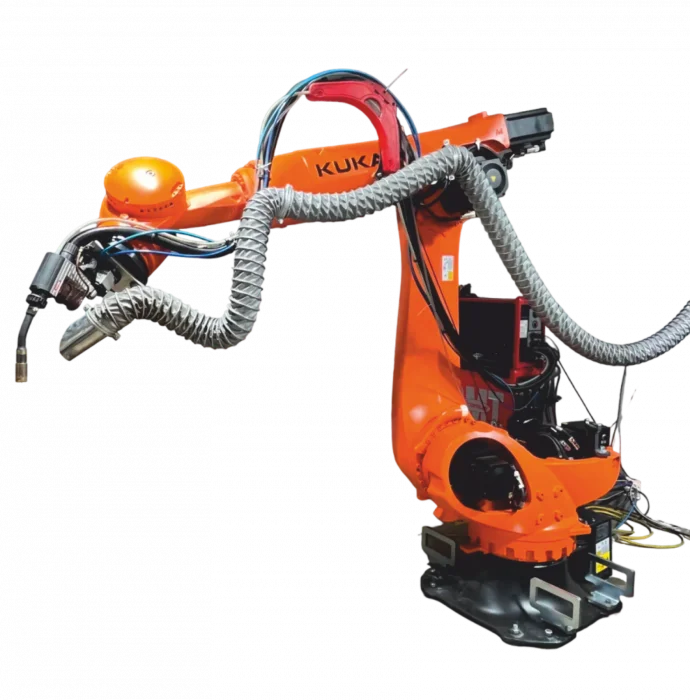
| Тип оборудования | роботизированный аддитивный комплекс |
| Количество осей | 4 или 6 |
| Рабочая зона | до 1500 × 1500 × 1500 мм |
| Досягаемость робота | до 2700 мм |
| Масса выращиваемой заготовки | до 1500 кг |
| Производительность | до 9 кг/ч |
| Позиционер | поворотный / поворотно-наклонный, опция |
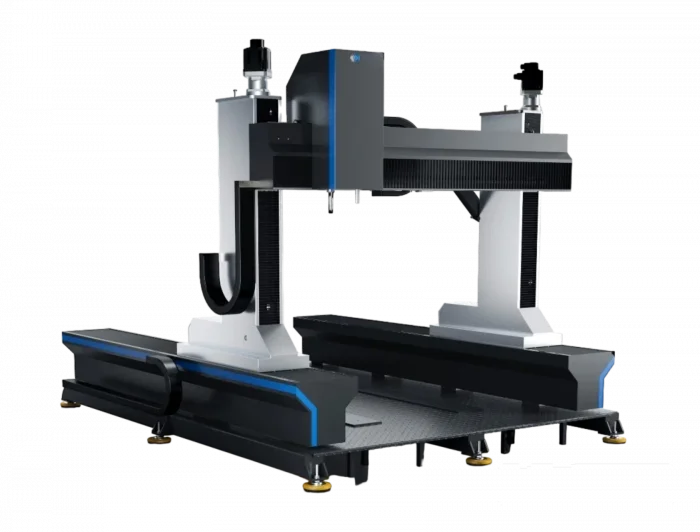
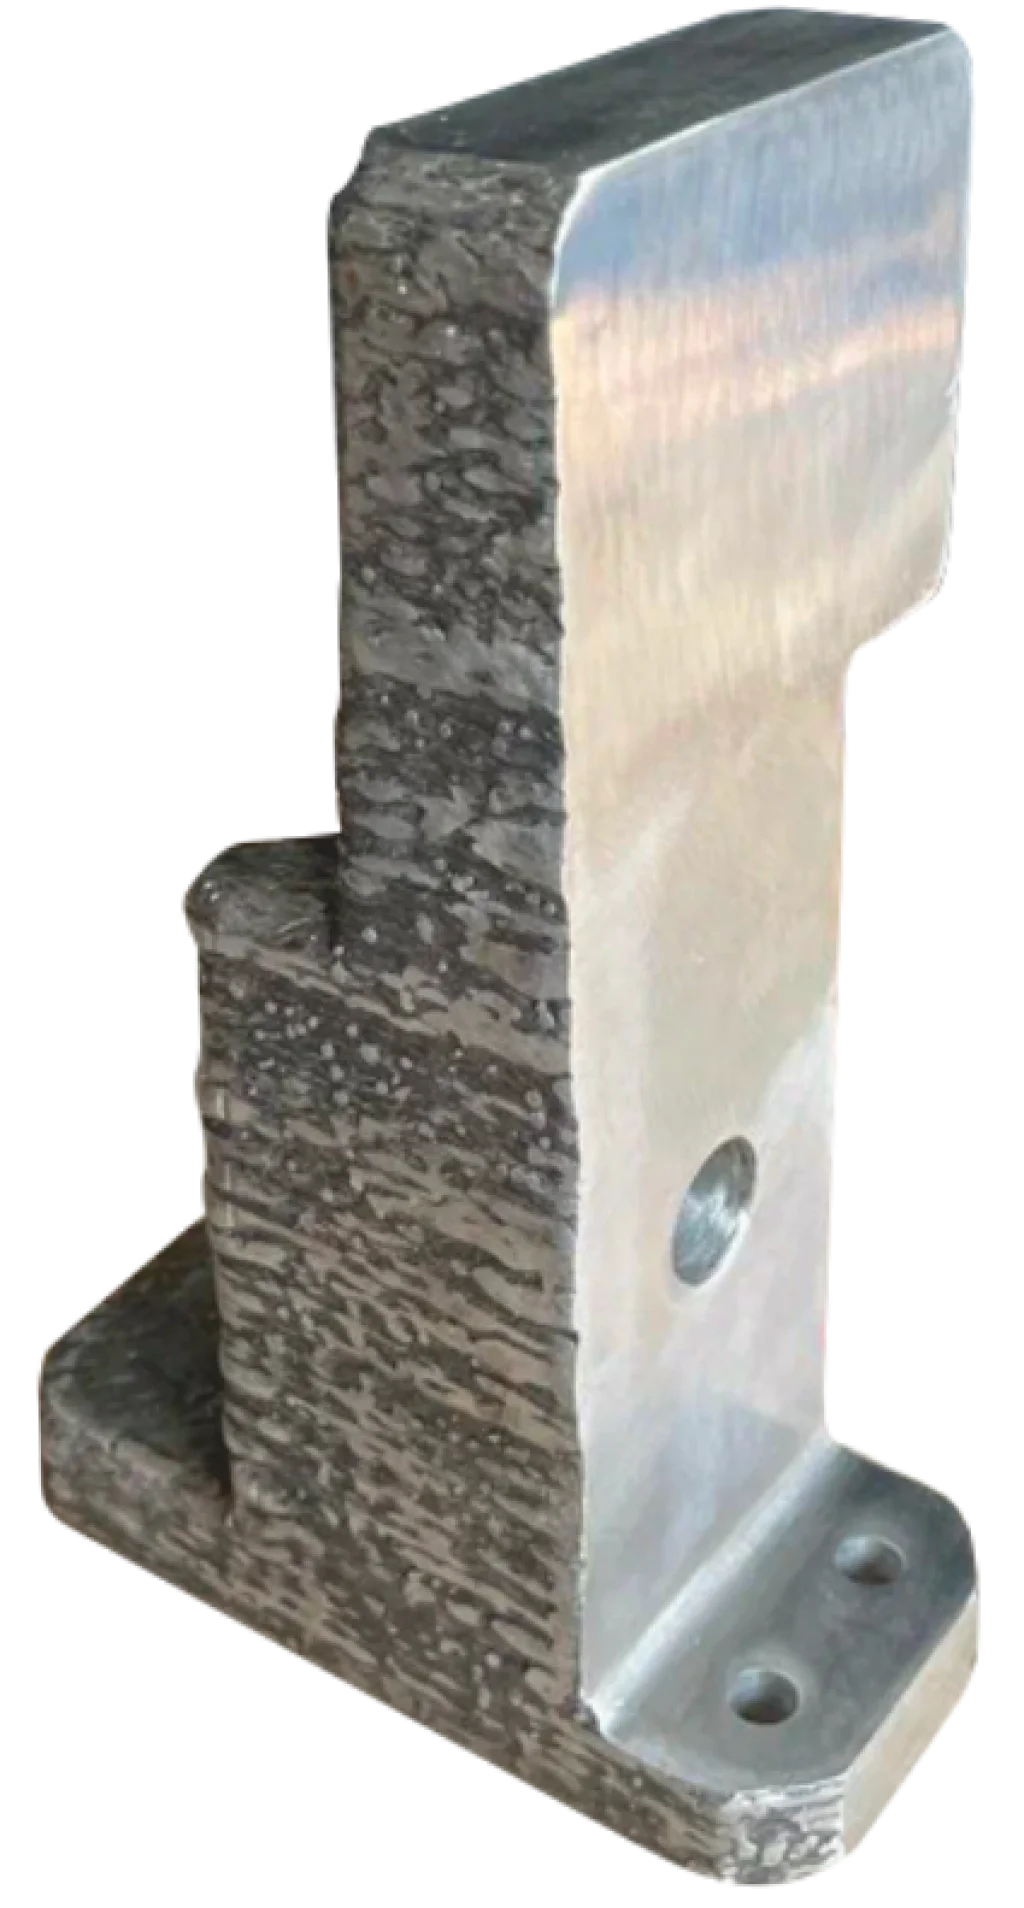
| Технология | плазменная проволочная наплавка |
| Количество осей | 3 или 5 |
| Рабочая зона | от 1200×1200×600 до 6000×3000×1200 мм |
| Масса выращиваемой заготовки | до 4000 кг |
| Производительность | до 10 кг/ч |
| Послойное упрочнение | опция, энергия удара до 20 Дж |
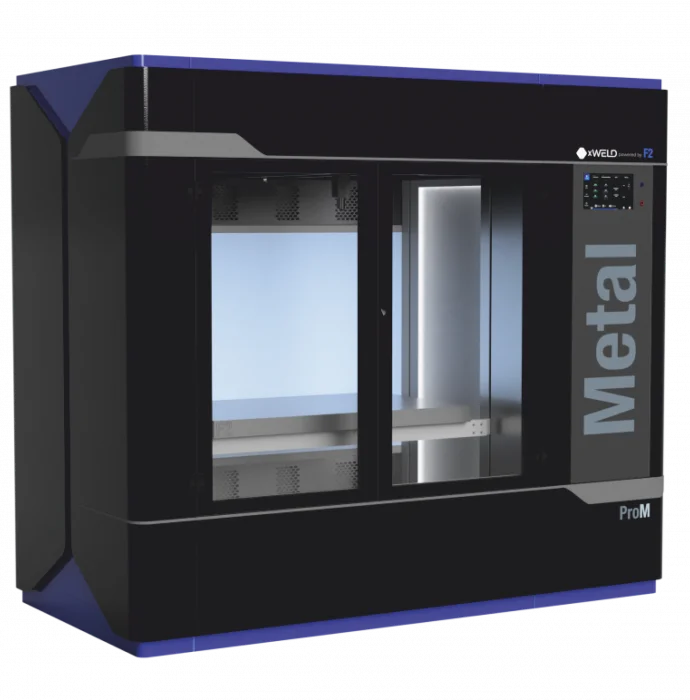
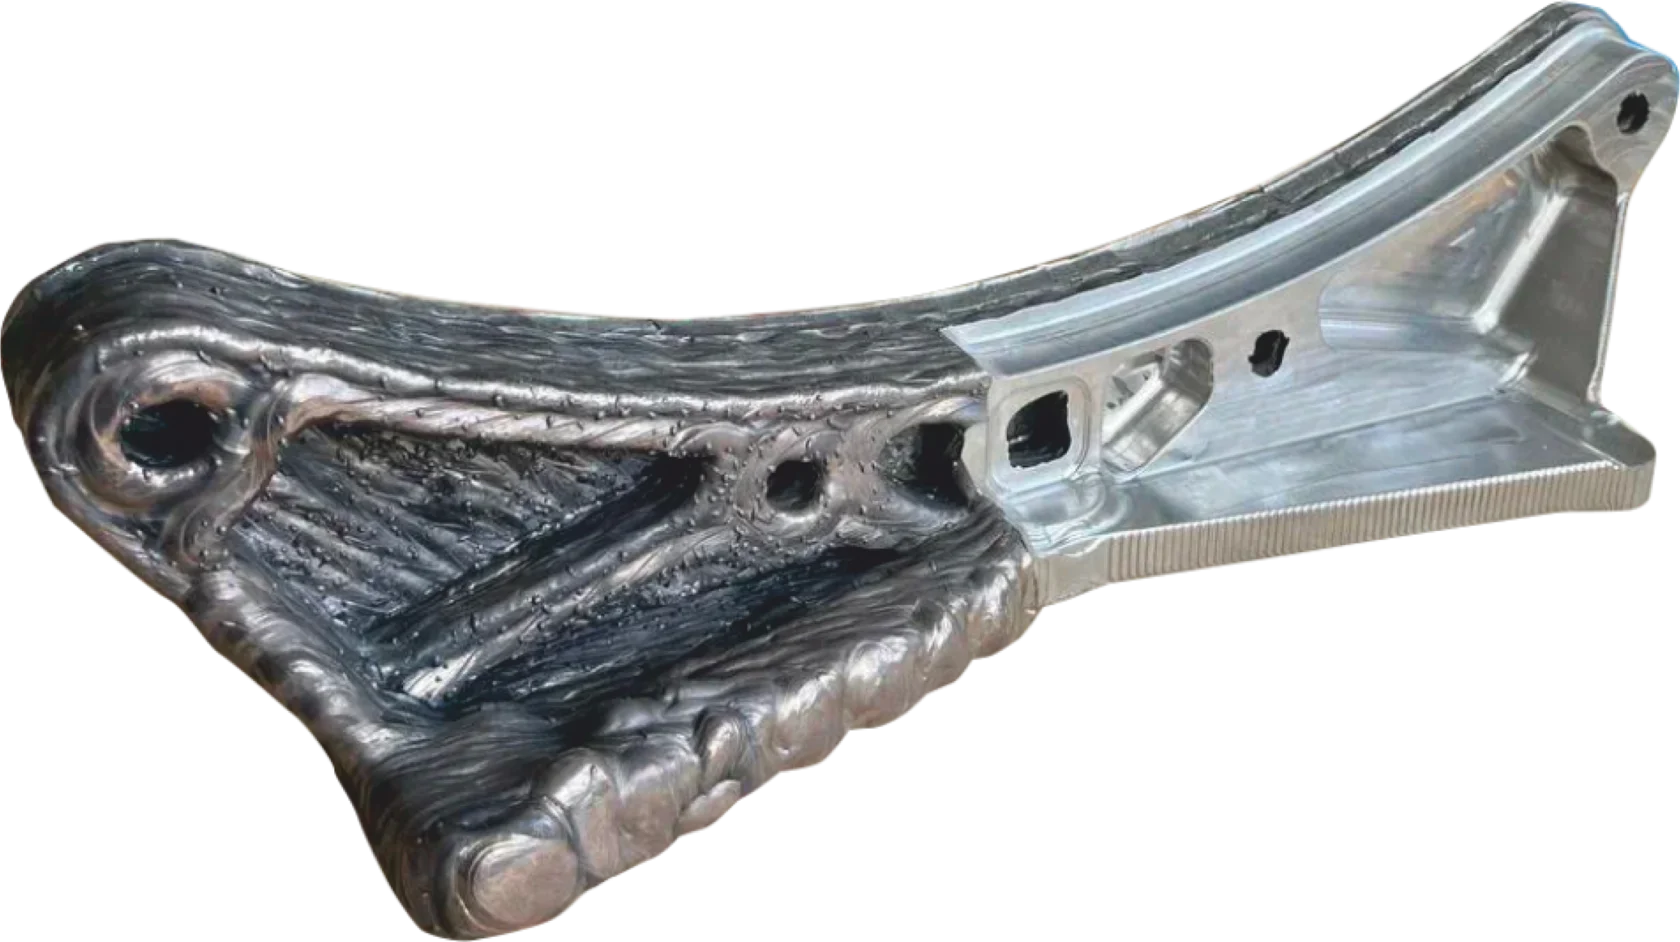
| Технология | проволочная аддитивная наплавка (WAAM) |
| Рабочая зона | 800 × 600 × 600 мм |
| Производительность | до 5 кг/ч |
| Способ наплавки | электродуговой / плазменный |
| Материал | металлическая проволока Ø 0,8–1,6 мм |
| Масса выращиваемой заготовки | до 200 кг |
| Количество осей | 3 |


Аддитивное оборудование для промышленной 3D-печати металлом
Аддитивное оборудование позволяет изготавливать металлические заготовки путем последовательного добавления материала по цифровой 3D-модели. Для промышленного машиностроения особенно интересны технологии проволочной аддитивной наплавки, при которых металл подается в виде проволоки и наплавляется электродуговым, плазменным или лазерным источником энергии.
ИНКОР предлагает оборудование для изготовления средних, крупногабаритных и пространственно сложных металлических заготовок: компактные установки, портальные системы, роботизированные аддитивные комплексы и оборудование лазерной проволочной наплавки.
Технология применяется как самостоятельный способ формирования металлической заготовки, а также в гибридной производственной цепочке с последующей фрезерной, токарной или другой механической обработкой.
Какое аддитивное оборудование представлено в каталоге
Компактные установки проволочной 3D-печати
Предназначены для изготовления среднегабаритных металлических заготовок в трех координатах. Подходят для опытного, единичного и мелкосерийного производства, а также для отработки промышленной аддитивной технологии.
Портальные аддитивные установки
Ориентированы на производство крупногабаритных и тяжелых заготовок. Масштабируемая портальная компоновка позволяет создавать рабочие зоны значительно больше, чем у стандартных закрытых 3D-принтеров.
Роботизированные аддитивные комплексы
Многоосевой промышленный робот позволяет изменять положение наплавочной головки относительно детали и выращивать изделия сложной пространственной геометрии. Дополнительный позиционер расширяет возможности взаимной ориентации инструмента и заготовки.
Лазерная проволочная наплавка
Применяется в задачах, где важны локализованное тепловложение, точное управление формированием слоя, многокоординатная обработка, изготовление или восстановление ответственных металлических деталей.
Что такое WAAM и проволочная аддитивная наплавка
WAAM — Wire Arc Additive Manufacturing — один из методов аддитивного изготовления металлических изделий, при котором металлическая проволока расплавляется источником энергии и послойно формирует заготовку.
Для промышленности такая технология интересна прежде всего в сегменте средних и крупных деталей. В отличие от порошковых процессов, исходный материал подается в виде проволоки, а производительность наплавки может измеряться килограммами металла в час.
В зависимости от оборудования в качестве источника энергии могут применяться электрическая дуга, плазменный источник или лазер. Выбор технологии зависит от материала, геометрии детали, требуемой производительности, тепловложения и качества формируемой заготовки.
Как выбрать тип аддитивной установки
| Задача | Рациональный тип оборудования | Что учитывать |
|---|---|---|
| Среднегабаритные заготовки | Компактная 3-осевая установка | Размер рабочей зоны, масса детали, материал и производительность |
| Очень крупные металлические заготовки | Портальная аддитивная система | Габариты изделия, масса, высота построения, логистика готовой заготовки |
| Сложная пространственная геометрия | Роботизированный 4- или 6-осевой комплекс | Доступ инструмента, траектория наплавки, позиционер детали |
| Минимизация тепловложения | Лазерная проволочная наплавка | Материал, точность формирования слоя, требования к зоне термического влияния |
| Получение заготовки под последующую обработку | Проволочная аддитивная установка | Технологический припуск и наличие фрезерной/токарной обработки |
| Восстановление дорогостоящих деталей | Роботизированная или лазерная наплавка | Материал детали, геометрия зоны восстановления, свойства наплавленного слоя |
Почему аддитивная технология особенно интересна для крупных деталей
При традиционном изготовлении сложной металлической детали исходная заготовка может существенно превышать по объему окончательную геометрию изделия. В результате значительная часть металла удаляется при механической обработке.
Аддитивный подход позволяет сначала сформировать заготовку, близкую по форме к готовой детали, а затем обработать только функциональные поверхности, отверстия, посадочные зоны и элементы, для которых требуется высокая точность.
3D-модель → подготовка траектории → проволочная наплавка → заготовка с технологическим припуском → механическая обработка → контроль → готовая деталь.
Именно сочетание аддитивной и механической технологий делает этот подход особенно перспективным для машиностроительных предприятий.
Основные преимущества проволочного аддитивного производства
Высокая производительность нанесения металла
Проволочные процессы ориентированы на быстрое формирование значительного объема материала, что особенно важно для крупногабаритных заготовок.
Нет необходимости в литейной форме
Для перехода на новую геометрию изделия в первую очередь изменяется цифровая модель и технологическая программа. Это особенно важно для единичных и небольших серий.
Приближение заготовки к конечной форме
Металл формируется только там, где он необходим для будущей детали, с учетом технологического припуска на последующую обработку.
Работа с крупными изделиями
Портальные и роботизированные системы не ограничиваются небольшими закрытыми камерами и могут проектироваться под крупные промышленные детали.
Автоматизация
Современные комплексы используют программное управление траекторией, роботизированную кинематику, сканирование и контроль технологических параметров.
Гибкость производства
Одна установка может использоваться для различных деталей в пределах своей рабочей зоны, материалов и технологических возможностей.
Какие металлы можно наплавлять
Конкретный перечень материалов зависит от используемого источника энергии, наплавочной головки, защитной атмосферы и выбранной проволоки. Промышленные проволочные аддитивные системы могут применяться для работы с:
- конструкционными сталями;
- нержавеющими сталями;
- алюминиевыми сплавами;
- никелевыми сплавами;
- титановыми сплавами;
- бронзами и другими материалами, доступными в виде подходящей проволоки.
Перед внедрением технологии материал необходимо рассматривать вместе с геометрией изделия, требованиями к механическим свойствам, защитной средой и последующей термической или механической обработкой.
Аддитивная наплавка или порошковая 3D-печать металлом
| Критерий | Проволочная наплавка | Порошковые технологии |
|---|---|---|
| Исходный материал | Металлическая проволока | Металлический порошок |
| Типичный приоритет | Производительность и крупные заготовки | Высокая детализация и сложные компактные изделия |
| Рабочие размеры | Возможны крупные портальные и роботизированные системы | Чаще ограничены размером рабочей камеры |
| Последующая механообработка | Часто предусматривается | Зависит от технологии и требований к детали |
| Подача материала | Непрерывная проволока | Порошок |
Эти технологии не являются прямыми заменителями друг друга. Правильный выбор определяется размером детали, серийностью, материалом, производительностью и требованиями к окончательной геометрии.
Аддитивная технология и механическая обработка
Для промышленного машиностроения важно понимать: аддитивная установка не обязательно заменяет станок с ЧПУ. Часто эти технологии работают последовательно.
Аддитивная система быстро создает металлический объем и формирует заготовку близкой к требуемой форме. Фрезерный или токарный станок затем обеспечивает окончательную точность размеров, посадочных поверхностей и отверстий.
При проектировании участка необходимо поэтому оценивать не отдельную аддитивную установку, а всю технологическую цепочку: выращивание → термообработка при необходимости → механообработка → измерение и контроль.
Где применяется промышленная 3D-печать металлом
- машиностроение;
- нефтегазовое оборудование;
- горнодобывающее оборудование;
- энергетическое машиностроение;
- транспортное машиностроение;
- авиационная и специальная техника;
- инструментальное производство;
- ремонт и восстановление дорогостоящих металлических деталей;
- производство единичных и мелкосерийных крупногабаритных заготовок.
Как подбирается аддитивное оборудование
Анализ детали
Оцениваем 3D-модель, габариты, массу, материал и геометрию изделия.
Выбор технологии
Определяем способ наплавки: электродуговой, плазменный или лазерный, а также необходимое количество координат.
Расчет рабочей зоны
Проверяем не только размеры детали, но и траектории инструмента, позиционирование заготовки и необходимость дополнительного позиционера.
Технология последующей обработки
Определяем припуск и операции, которые будут выполнены на фрезерном или токарном оборудовании.
Внедрение
Формируется комплектация, проводятся монтаж, пусконаладка, отработка технологии и обучение персонала.
Частые вопросы об аддитивном оборудовании
Что такое промышленная аддитивная наплавка металла?
Это технология формирования металлической заготовки путем последовательного нанесения материала по цифровой модели. В проволочных системах материал подается в виде металлической проволоки и расплавляется электродуговым, плазменным или лазерным источником энергии.
Чем WAAM отличается от обычного металлического 3D-принтера?
WAAM использует металлическую проволоку и ориентирован прежде всего на высокую производительность и изготовление средних и крупногабаритных заготовок. Порошковые 3D-принтеры чаще применяются там, где необходима высокая детализация относительно небольших изделий.
Нужна ли механическая обработка после выращивания?
Во многих промышленных задачах — да. Аддитивная система формирует заготовку с технологическим припуском, а станок обеспечивает окончательные размеры, посадки, отверстия и требуемую шероховатость.
Что лучше: портальная или роботизированная установка?
Портальная система особенно эффективна для очень крупных изделий и большой рабочей зоны. Роботизированная установка предпочтительнее, когда приоритетом является сложная пространственная геометрия и многокоординатная ориентация наплавочной головки.
Для чего используется лазерная проволочная наплавка?
Лазерная технология применяется, когда требуется более локализованное тепловложение, управление геометрией наплавленного слоя, многокоординатное формирование или восстановление ответственных деталей.
Можно ли изготавливать крупногабаритные детали?
Да. Для этого применяются портальные и роботизированные аддитивные комплексы. Конкретный максимальный размер и масса изделия зависят от выбранной модели и конфигурации оборудования.
Какие данные нужны для подбора установки?
Оптимально предоставить 3D-модель или чертеж, материал детали, ее размеры и массу, планируемый объем производства и требования к механическим свойствам и последующей обработке.
Можно ли использовать аддитивное оборудование для ремонта деталей?
Да, отдельные технологии наплавки подходят для восстановления геометрии и добавления материала на существующую металлическую деталь. Возможность ремонта определяется материалом, размером повреждения, конструкцией детали и требованиями к восстановленному участку.
Подберем аддитивную технологию под вашу деталь
Пришлите 3D-модель или чертеж, укажите материал, габариты, массу детали и требуемый объем производства. Специалисты ИНКОР помогут определить подходящую технологию наплавки, рабочую зону, количество осей и конфигурацию оборудования.
Получить предложениеОставьте заявку
Перезвоним в течение рабочего дня. Обсудим задачи, найдем оптимальное решение и запланируем работы.
Будем на связи!


Полный цикл поставки, обслуживания
и инжиниринг
Обслуживание станков с ЧПУ и без в несколько этапов
-
1
Подбор
-
2
Поставка
-
3
Монтаж
-
4
ПНР
-
5
Запуск
-

Обслуживание