



| Технология | лазерная проволочная наплавка |
| Подача материала | вертикальная / аксиальная |
| Многокоординатная обработка | 5+2 координаты |
| Управление процессом | адаптивное |
| Совместимость | KUKA, FANUC и аналогичные роботизированные комплексы |
| Особенности | неплоский слайсинг, переменная толщина слоя, регистрация параметров |
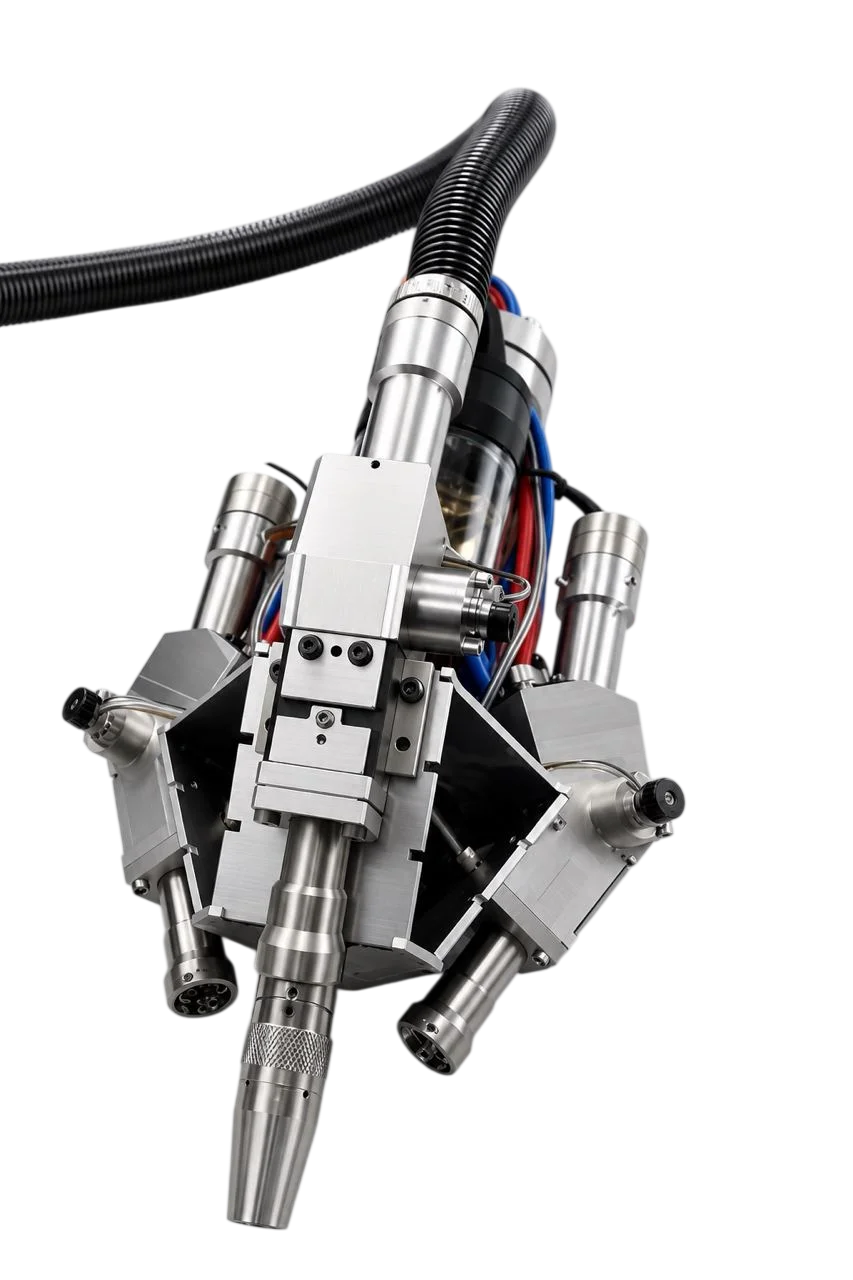
xWELD xLight — установка лазерной проволочной наплавки для аддитивного формирования и восстановления металлических изделий с пониженным тепловложением и контролируемой подачей проволоки.
Система использует лазерную голову с предподатчиком сварочной проволоки, вертикальную подачу материала и адаптивное управление процессом. Производитель заявляет поддержку роботизированных комплексов KUKA, FANUC и аналогичных систем, а также возможность 5+2-координатной наплавки.
xLight ориентирован на задачи, где особенно важны качество наплавленного металла, снижение теплового воздействия на деталь, стабильность высоты слоя и возможность многокоординатного формирования сложной геометрии.
Лазерная проволочная наплавка с пониженным тепловложением
В xLight источником энергии является лазерное излучение, которое формирует локальную ванну расплава. В нее подается металлическая проволока, после чего материал последовательно формирует требуемый объем.
По сравнению с более мощными электродуговыми процессами лазерная наплавка позволяет локализовать тепловое воздействие и более точно управлять зоной формирования металла.
Для каких задач подходит xWELD xLight
Аддитивное изготовление
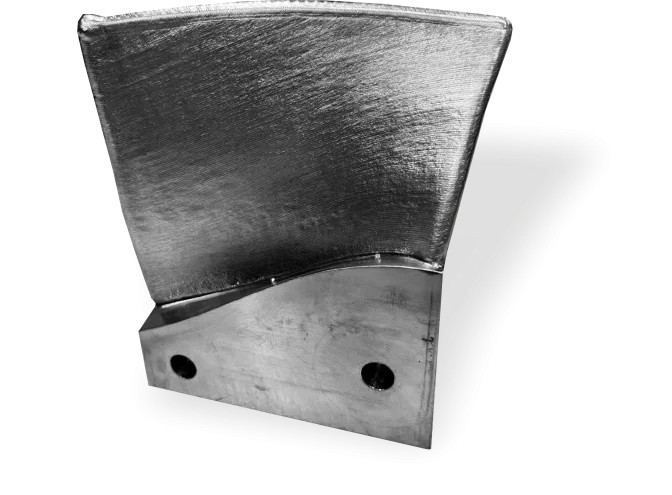
Послойное формирование металлических изделий и заготовок с контролируемой геометрией и сравнительно небольшим припуском.
Восстановительная наплавка
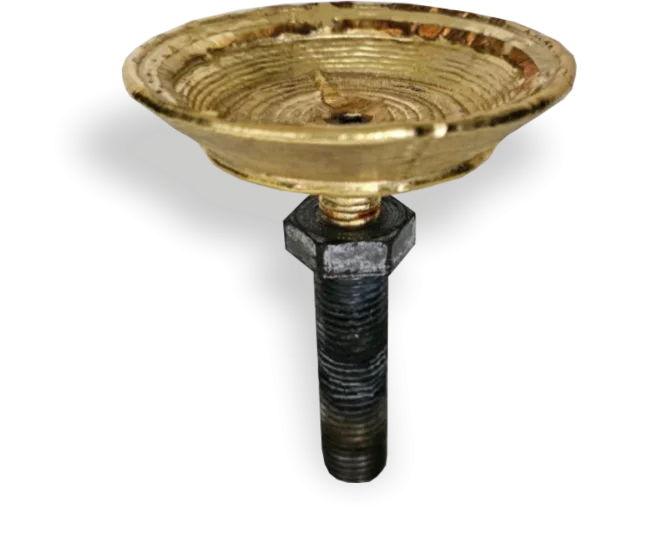
Добавление металла в локальные зоны детали при ремонте, восстановлении геометрии и увеличении ресурса дорогостоящих компонентов.
Сложная пространственная геометрия
Поддержка 5+2-координатной наплавки и роботизированных комплексов позволяет формировать поверхности, требующие изменения ориентации инструмента и детали.
Ответственные материалы
Пониженное тепловложение особенно интересно для материалов и деталей, чувствительных к большой зоне термического влияния.
Основные возможности xWELD xLight
| Параметр | Значение |
|---|---|
| Тип оборудования | установка лазерной проволочной наплавки |
| Источник энергии | лазер |
| Материал подачи | сварочная металлическая проволока |
| Подача проволоки | вертикальная |
| Наплавочная головка | лазерная голова с предподатчиком проволоки |
| Управление процессом | адаптивное |
| Автоматический подбор параметров | поддерживается |
| Поддержание постоянной высоты слоя | поддерживается |
| Неплоский слайсинг | поддерживается |
| Переменная толщина слоя | поддерживается |
| Многокоординатная наплавка | 5+2 координаты |
| Совместимость с роботизированными комплексами | KUKA, FANUC и аналогичные |
| Прерывание и возобновление процесса | поддерживается |
| Пропуск слоев | поддерживается |
| Возобновление печати с произвольного слоя | поддерживается |
| Осцилляция наплавочной головы | регулируется во время процесса |
| Регистрация параметров наплавки | есть |
Адаптивное управление процессом
Одна из ключевых особенностей xLight — система адаптивного управления. Она предназначена для автоматической корректировки процесса наплавки в зависимости от фактического формирования слоя.
Производитель отдельно указывает возможность:
- автоматического подбора параметров;
- поддержания постоянной высоты слоя;
- неплоского слайсинга;
- печати слоем переменной толщины;
- регистрации параметров процесса.
Для промышленной наплавки это особенно важно, поскольку реальная геометрия выращиваемого изделия может постепенно отклоняться от идеальной расчетной модели.
Неплоский слайсинг
В обычной послойной 3D-печати изделие разбивается на горизонтальные плоские слои. xLight предусматривает возможность неплоского слайсинга.
Это означает, что траектория наплавки может следовать пространственной форме поверхности, а не ограничиваться исключительно параллельными горизонтальными слоями.
5+2-координатная наплавка
xWELD указывает возможность реализации 5+2-координатной наплавки с использованием роботизированного комплекса.
Такая архитектура позволяет сочетать многокоординатное движение робота с дополнительными координатами позиционера детали.
Это расширяет технологические возможности при изготовлении и восстановлении элементов сложной формы, где необходимо постоянно менять взаимное положение наплавочной головы и поверхности изделия.
Совместимость с KUKA и FANUC
Контроллер xLight рассчитан на интеграцию в роботизированные комплексы. Производитель прямо указывает поддержку KUKA, FANUC или аналогичных систем.
Это важно для промышленных проектов, поскольку xLight может рассматриваться не только как самостоятельная технологическая головка, но и как часть автоматизированной роботизированной ячейки.
Вертикальная подача проволоки
В xLight используется вертикальная подача проволоки относительно наплавочной зоны.
Такая схема удобна при пространственной наплавке: подача материала меньше зависит от направления движения головы и упрощает формирование материала при изменении пространственной ориентации.
Прерывание и возобновление процесса
Система управления поддерживает гибкую работу с технологической программой:
- прерывание процесса;
- его последующее возобновление;
- пропуск отдельных слоев;
- переход к печати с произвольного слоя.
Для длительных аддитивных циклов это важная эксплуатационная возможность: оператору не обязательно полностью начинать изготовление заново после плановой или технологической остановки.
Осцилляция наплавочной головы
xLight позволяет изменять параметры осцилляции наплавочной головы непосредственно во время печати.
Осциллирующее движение может использоваться для управления шириной формируемого валика, распределением тепловложения и геометрией слоя в зависимости от конкретной технологии.
Качество наплавленного металла
Производитель делает отдельный акцент на высоких механических характеристиках наплавленного материала. В материалах xWELD приведены результаты для образца из титанового сплава ВТ6. :contentReference[oaicite:1]{index=1}
При этом для промышленной карточки корректно не переносить характеристики одного испытательного образца автоматически на все материалы. Механические свойства конкретного изделия зависят от сплава, проволоки, режимов лазерной наплавки, стратегии построения и последующей обработки.
xLight или электродуговая WAAM-система?
xLight — лазерная наплавка
Основной приоритет — локализованное тепловложение, высокое качество слоя, управление геометрией и сложная многокоординатная обработка.
Электродуговой WAAM
Как правило, выбирается при приоритете высокой скорости нанесения большого объема металла и изготовлении массивных заготовок.
Поэтому выбор технологии необходимо делать по конкретной детали. Для очень массивной заготовки приоритетом может быть производительность, а для сложной или термочувствительной детали — точность управления процессом и сниженное тепловложение.
Когда стоит рассматривать xWELD xLight
- необходимо снизить тепловое воздействие на деталь;
- важно получить высокое качество наплавленного металла;
- требуется роботизированная многокоординатная наплавка;
- деталь имеет сложную пространственную поверхность;
- нужно реализовать неплоский слайсинг;
- требуется адаптивное управление высотой слоя;
- необходимо восстанавливать дорогостоящие металлические детали;
- требуется интеграция с роботами KUKA, FANUC или аналогичными системами.
Частые вопросы о xWELD xLight
Что представляет собой xWELD xLight?
xLight — установка лазерной проволочной наплавки с лазерной головой, системой подачи проволоки и адаптивным контроллером процесса.
Чем лазерная проволочная наплавка отличается от электродуговой?
Главное отличие связано с источником энергии. Лазер позволяет более локально вводить тепло в зону формирования материала, что может уменьшать тепловложение и зону термического воздействия.
Поддерживает ли xLight роботизированную наплавку?
Да. Производитель указывает поддержку роботизированных комплексов KUKA, FANUC и аналогичных систем.
Что означает 5+2-координатная наплавка?
Это многокоординатная схема, в которой движение роботизированной системы дополняется дополнительными координатами позиционирования детали, что расширяет возможности обработки сложной пространственной геометрии.
Что такое неплоский слайсинг?
Это формирование слоев по пространственной поверхности, а не только в виде параллельных горизонтальных плоскостей. Такая стратегия полезна при многокоординатной аддитивной обработке сложных деталей.
Можно ли возобновить процесс после остановки?
Да. Система управления поддерживает прерывание и возобновление процесса, пропуск слоев и переход к печати с произвольного слоя.
В чем преимущество адаптивного управления?
Оно позволяет корректировать процесс с учетом фактического формирования слоя, поддерживать его высоту и использовать более сложные стратегии наплавки.
Подберем систему лазерной наплавки под вашу задачу
Пришлите 3D-модель или чертеж детали, материал, требования к наплавляемому слою и описание производственной задачи. Специалисты ИНКОР помогут оценить применимость лазерной проволочной технологии и конфигурацию роботизированного комплекса.
Получить предложениеОставьте заявку
Перезвоним в течение рабочего дня. Обсудим задачи, найдем оптимальное решение и запланируем работы.
Будем на связи!
